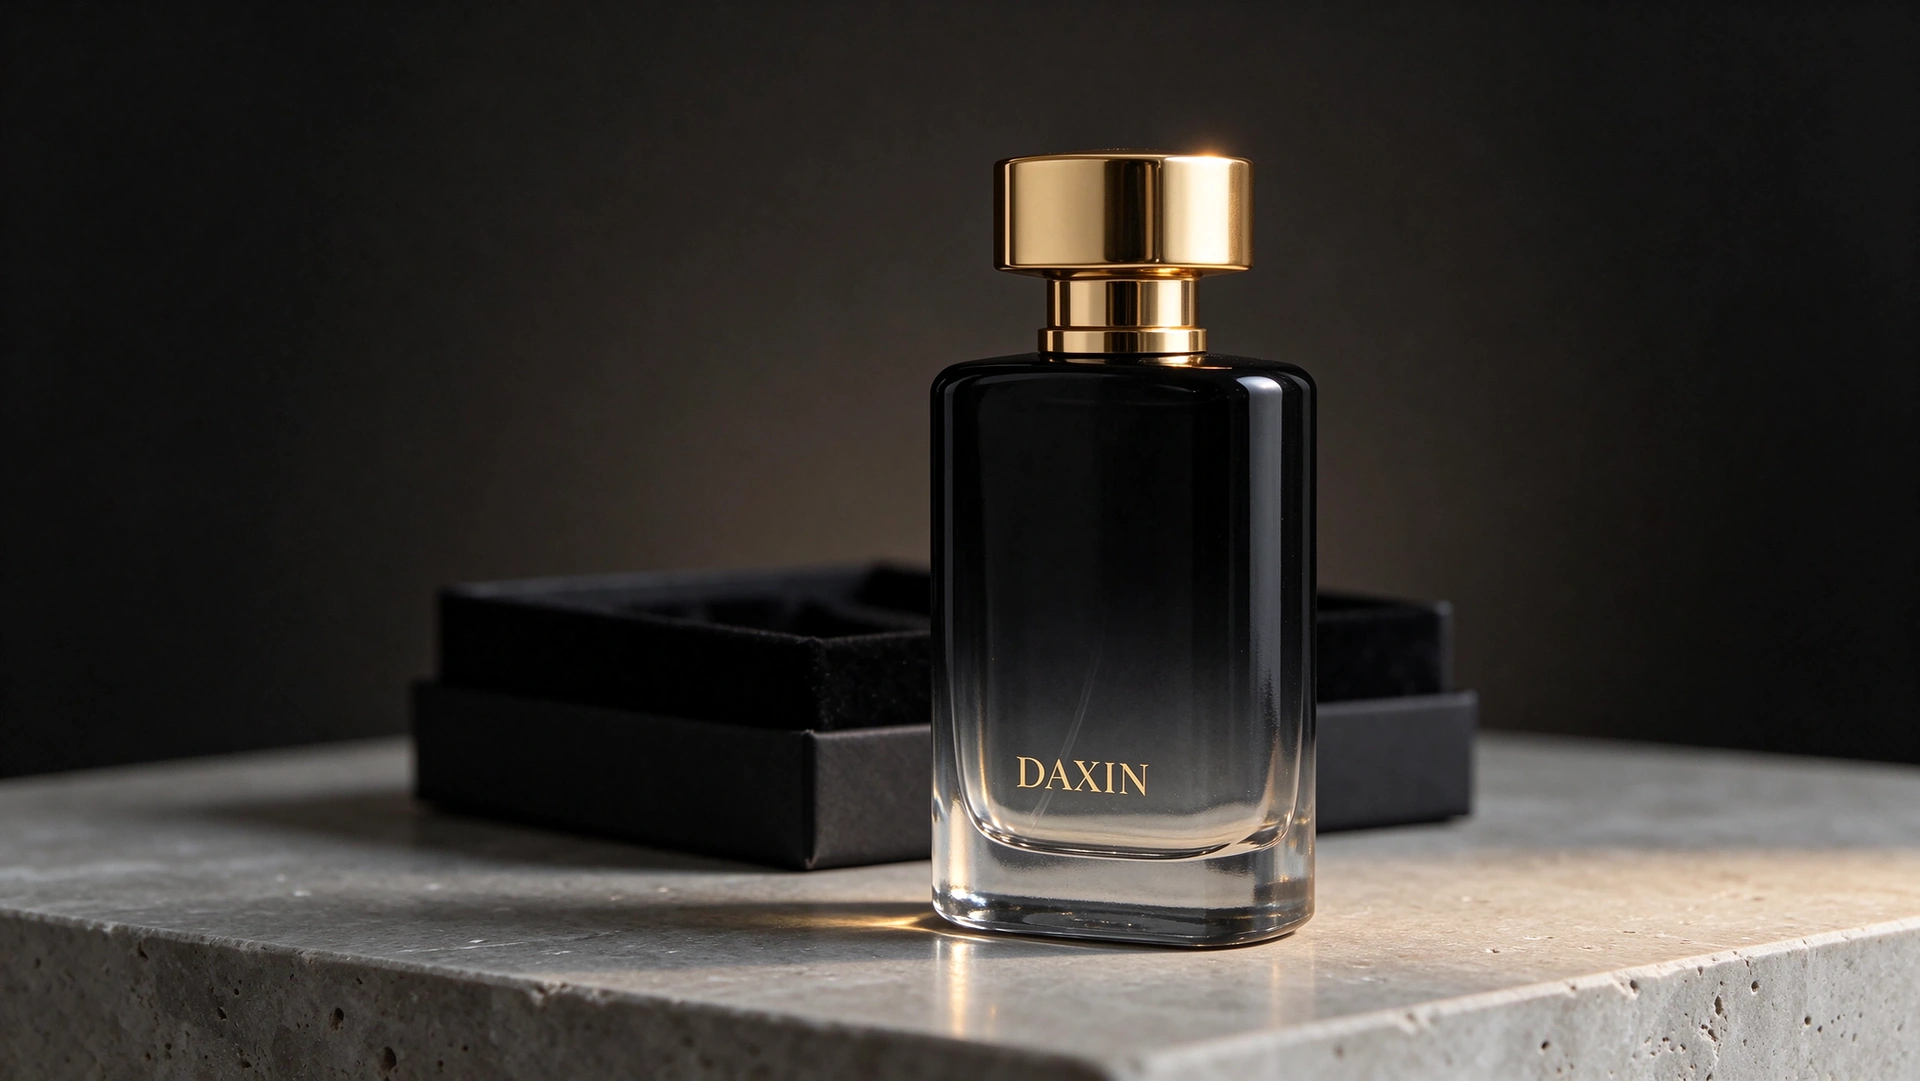
Пример из практики: Флакон для духов объемом 100 мл с градиентным ароматом и крышкой из золотистого сплава цинка и алюминия (замак).
Пример из практики: Флакон для духов объемом 100 мл с градиентным ароматом и крышкой из золотистого сплава цинка и алюминия (замак).
От двухстраничного брифа до готовой к продаже упаковки за 11 недель — без изменения уже утвержденного брендом силуэта.
В этом тематическом исследовании подробно описывается процесс создания этого пакета услуг — техническое задание, инженерные решения, пробные варианты оформления и конечные результаты.
Вкратце | |
Емкость | 100 мл, с 50-миллилитровым вариантом на том же горлышке. |
Горловина / застежка | Обжим FEA15 |
Стекло | Сверхкремень, толстое основание, закругленный прямоугольный корпус |
Кепка | Тяжелый сплав Замак, позолоченный методом гальванического покрытия. |
Украшение | Градиентное напыление + логотип, нанесенный методом горячего тиснения |
Вторичный | Жесткая подарочная коробка с бархатной вставкой, сумка в тон. |
Минимальный объем заказа | 10 000 шт. |
Время выполнения | 15–20 дней на изготовление пресс-формы + 25–30 дней на производство. |
Согласие | SGS, CE, RoHS, TUV, Intertek |
1. Предыстория проекта
Бренд обратился к нам после того, как первый этап тестирования образцов с другим поставщиком зашел в тупик. Утвержденный 3D-рендеринг выглядел на экране правильно, но никогда не тестировался в качестве физического объекта. Три вещи пошли не так:
Градиентное покрытие разрушилось на линии перехода, оставив четкую границу, где черный цвет плавно переходил в прозрачное стекло.
Предложенная крышка выглядела привлекательно, но была слишком лёгкой на ощупь, поэтому упаковка производила впечатление «премиум-дизайн, бюджетное исполнение» на полке магазина.
Бутылка была неустойчивой в наполненном состоянии. Пустая бутылка стояла ровно, а после установки дозатора и крышки она начала шататься на линии розлива.
Дата запуска была определена по дате начала продаж, и бренд уже отснял рекламные изображения на фоне утвержденного силуэта. Переработка дизайна не рассматривалась. Задача заключалась в том, чтобы сделать существующий дизайн пригодным для серийного производства, воспроизводимым и пригодным для отгрузки.
2. Краткое описание
Требование | Почему это важно | Риск в случае пропуска |
Силуэт остался неизменным. | Материалы кампании и план розничной торговли уже были утверждены. | Пересъемка, задержка, потерянные рекламные расходы |
Градиент от непрозрачного черного до прозрачного, без резкой линии перехода. | Плавный переход цвета — главная визуальная особенность бренда. | На каждом устройстве видна полосатая маркировка. |
Золотая шапка с реальным весом | Воспринимаемая ценность на полке, в руках и при распаковке. | Упаковка выглядит дешевле, чем сам сок. |
Обжимная шейка FEA15 | Стандартная поставка насосов, гибкость выбора альтернативного поставщика. | Насос от одного поставщика, без резервного варианта. |
Устойчивость к алкоголю | Ароматизатор содержит примерно 70–80% этанола; он разрушает слабые покрытия. | Отслоение покрытия, образование пузырей, повреждение этикетки. |
Прочность при транспортировке | Экспортные коробки, морские перевозки, посылки для электронной коммерции. | Претензии по поводу поломок и протечек |
Первый заказ — 10 000 штук, на фиксированную дату. | Оборотный капитал и сроки запуска | Товар закончился на старте продаж. |
3. Решение
Компонент | Материал и характеристики | Украшение |
Стеклянная бутылка | Бутылка объемом 100 мл из особо прочного стекла, горлышко из стали FEA15, утяжеленное основание. | Вариант матирования, индивидуальная покраска, модернизация для работы с высококремнистым покрытием. |
Распылитель / распылитель | Высокоточный алюминиевый насос, обжимной инструмент FEA15 | Золото, серебро, матовый черный, глянцевая отделка |
Воротник | Соответствующий алюминиевый воротник | Идеально подходит к насосу |
Кепка | Тяжелая кепка из сплава Замак | Гальваническое покрытие, лазерная гравировка, магнитная отделка. |
Подарочная коробка | Жесткая коробка с бархатной/ЭВА-вставкой, изготовленной на заказ. | Горячее тиснение, трафаретная печать, рельефное тиснение |
Дизайн остался неизменным: тот же силуэт, тот же градиент, та же геометрия крышки. Изменилось распределение веса стеклянного корпуса, процесс нанесения покрытия, сплав и толщина покрытия крышки, а также геометрия вставки, удерживающей бутылку в неподвижном положении во время транспортировки.
4. Ремесленные и технические аспекты
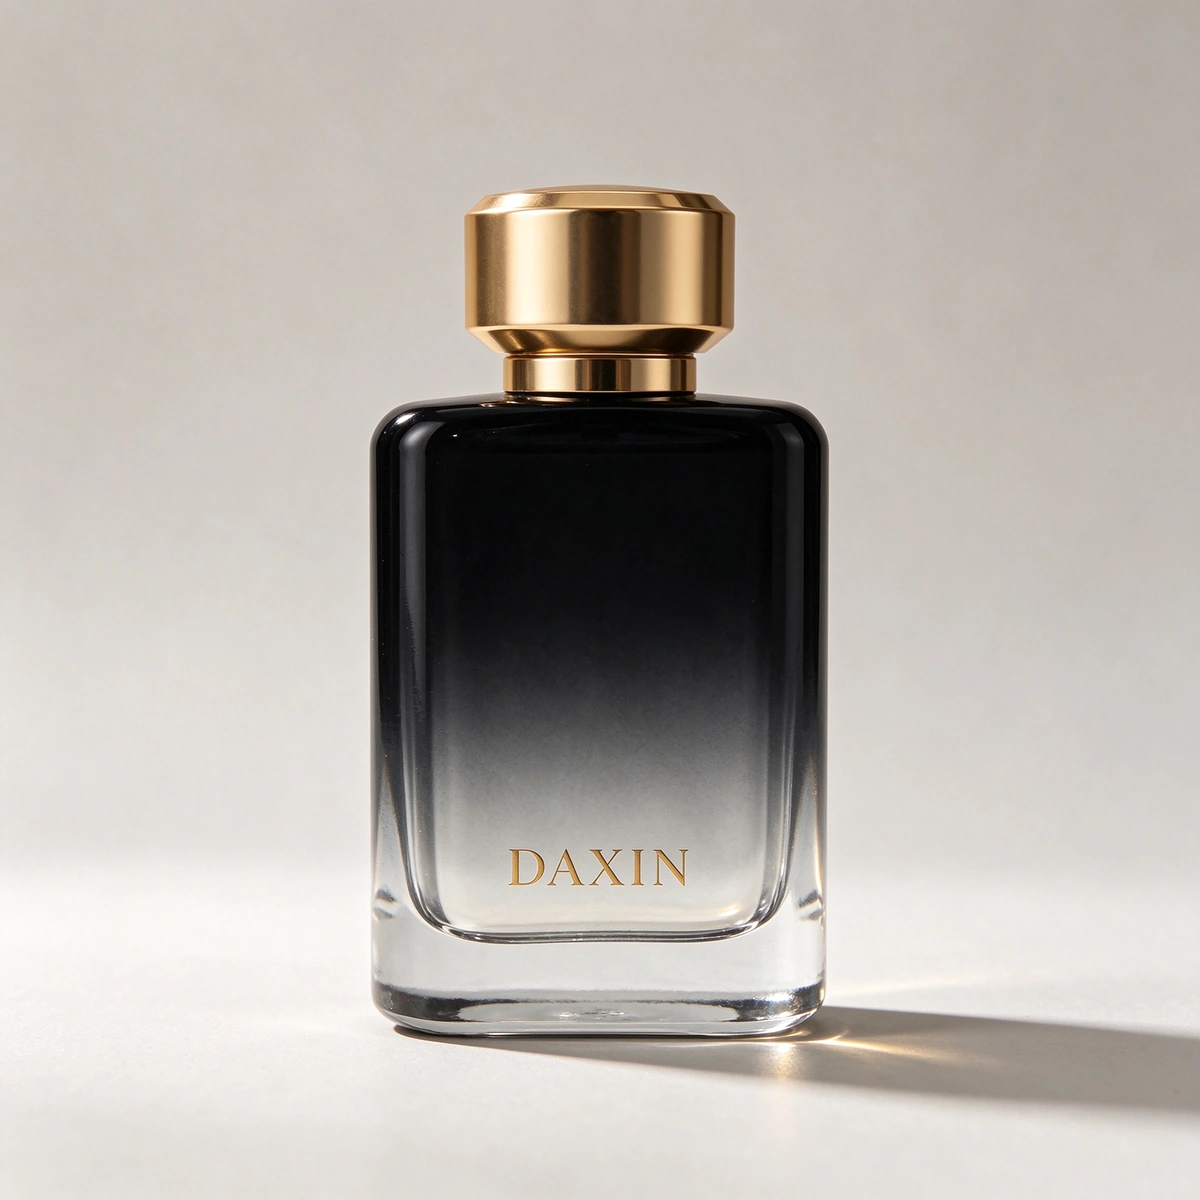
4.1 Вес стеклянного корпуса и основания
Дополнительное количество кремня также имеет значение для декора. Меньшее количество семечек, пузырьков и полос в стекле означает, что покрытие ложится на чистую поверхность, что и является разницей между гладким переходом цвета и пятнистым.
4.2 FEA15 обжимная шейка
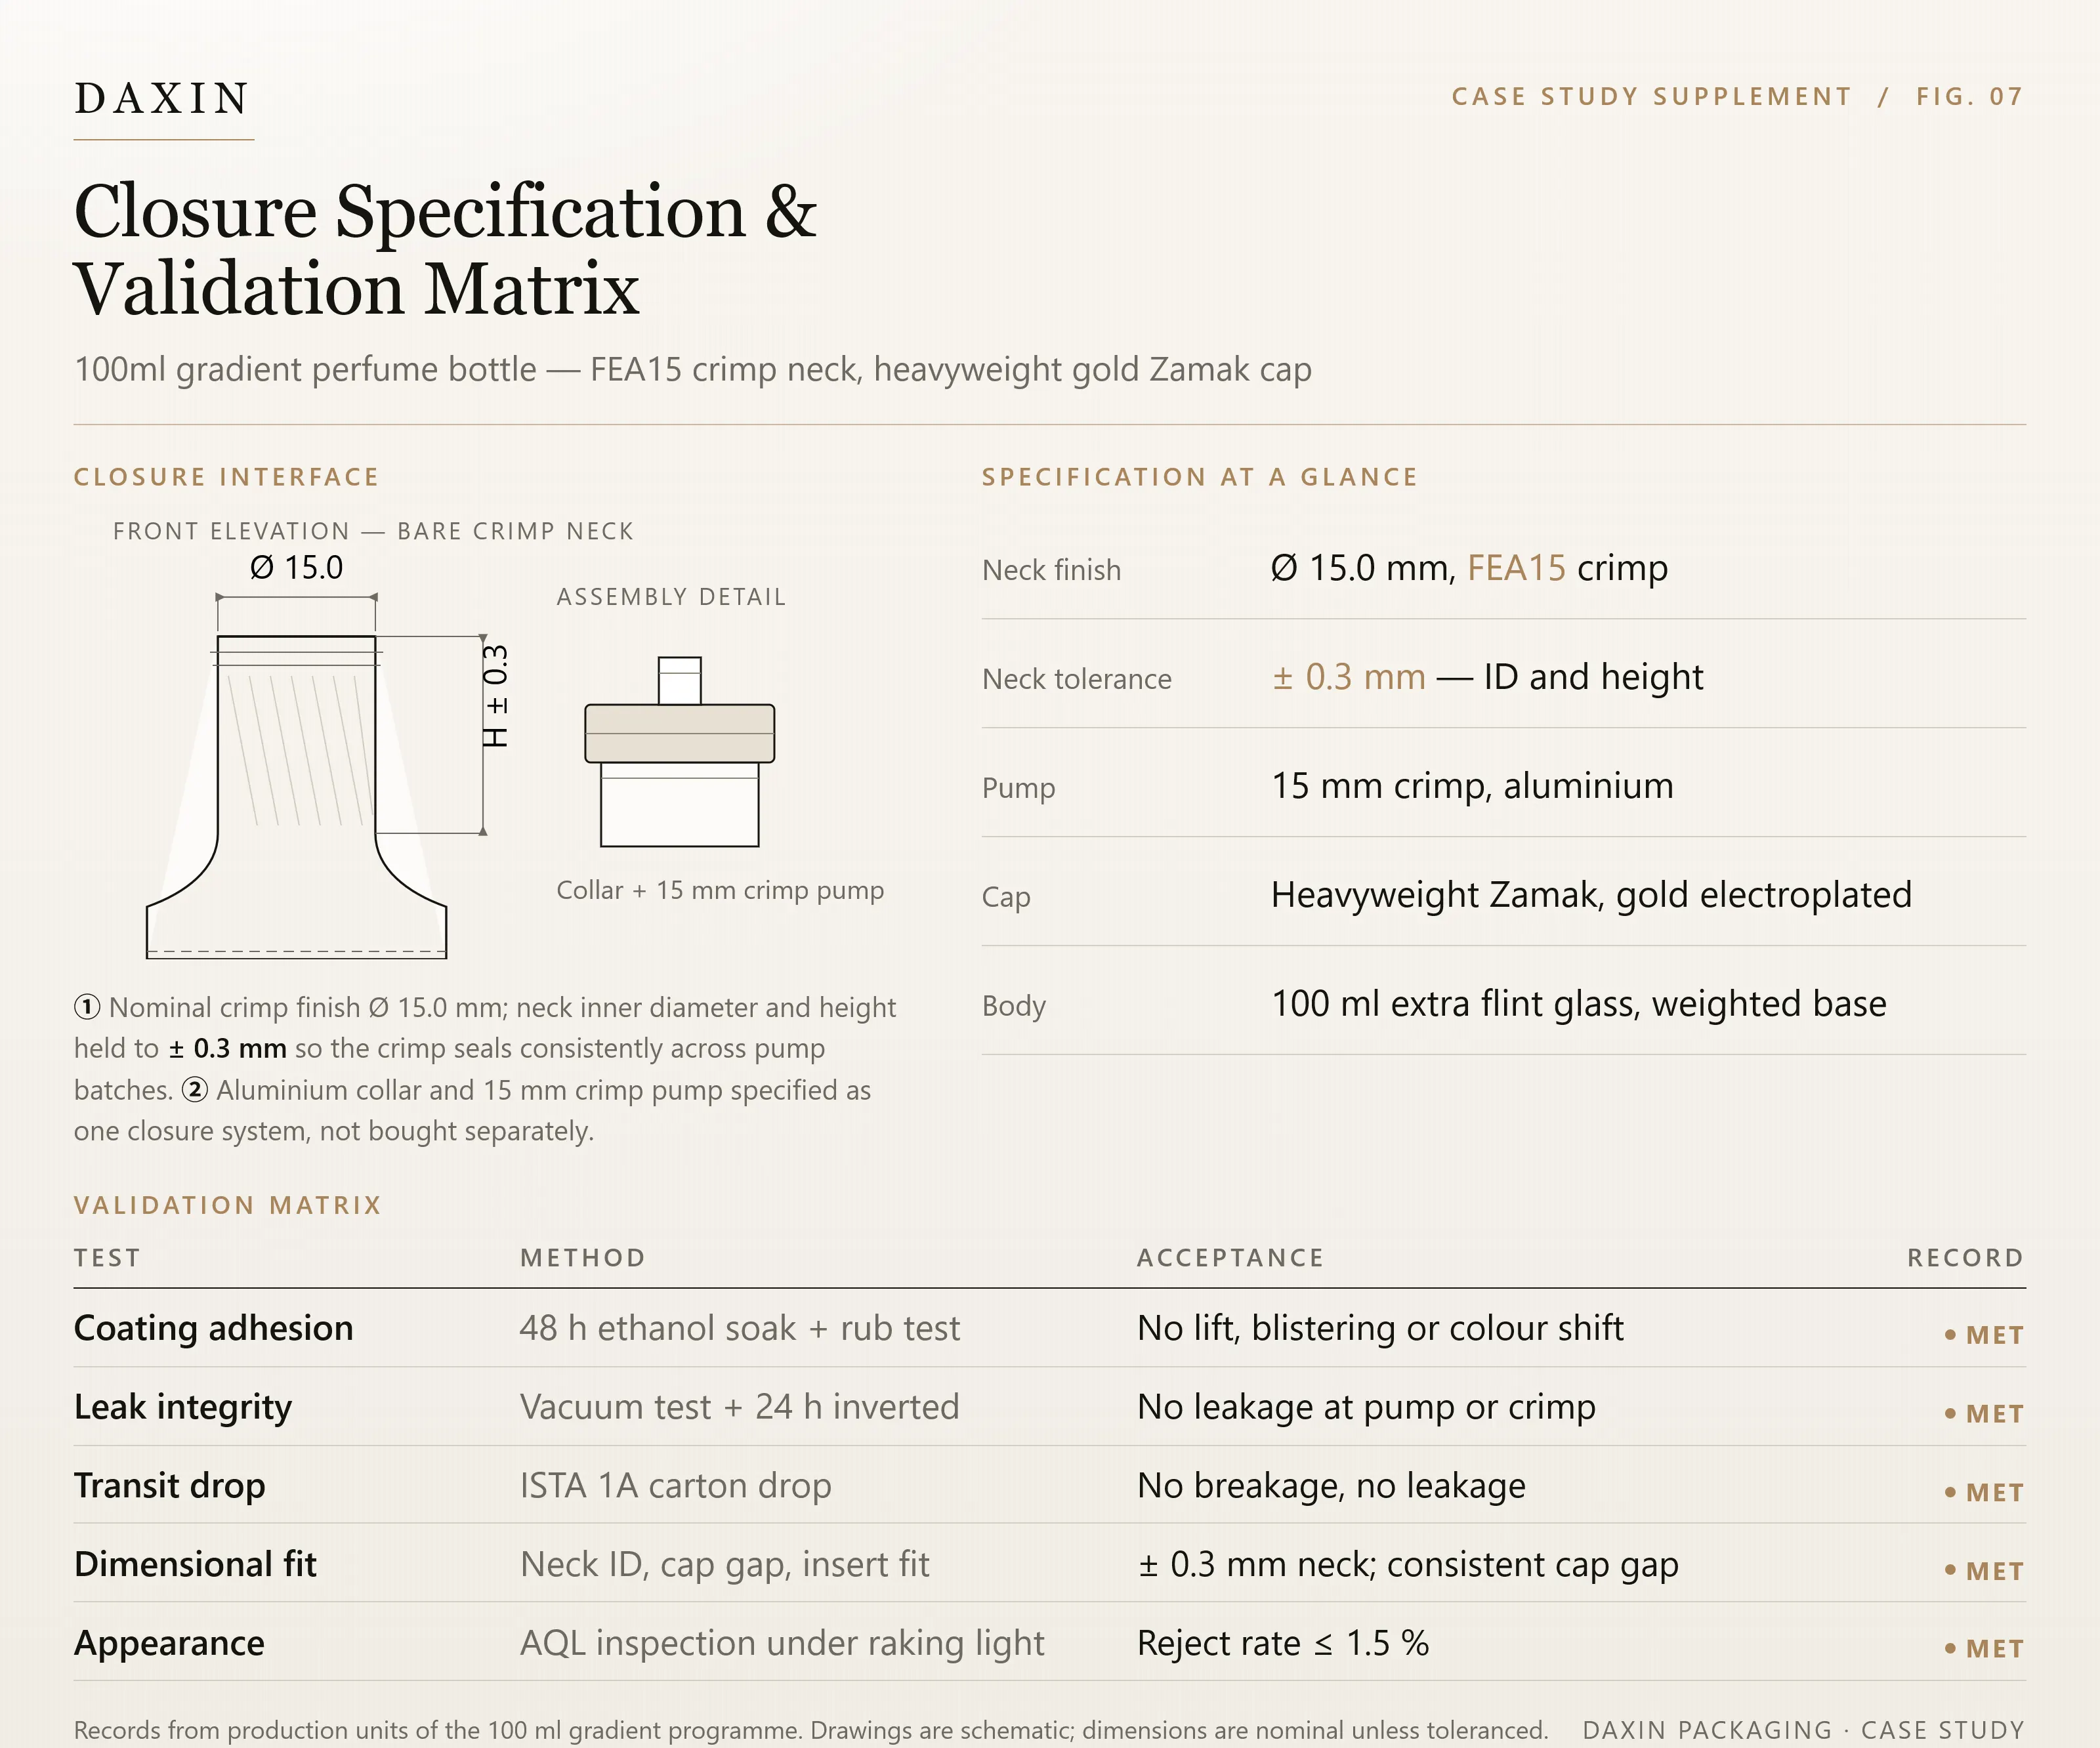
FEA15 — наиболее распространенный стандарт обжима для насосов для парфюмерии в Европе и на Ближнем Востоке. Его использование позволило достичь двух целей: расширить круг квалифицированных поставщиков насоса, а не ограничиваться одним, и обеспечить возможность использования существующего оборудования для розлива продукции без замены деталей. Внутренний диаметр и высота горлышка поддерживались с точностью до ±0,3 мм, что обеспечивало стабильное качество обжима в разных партиях насосов.
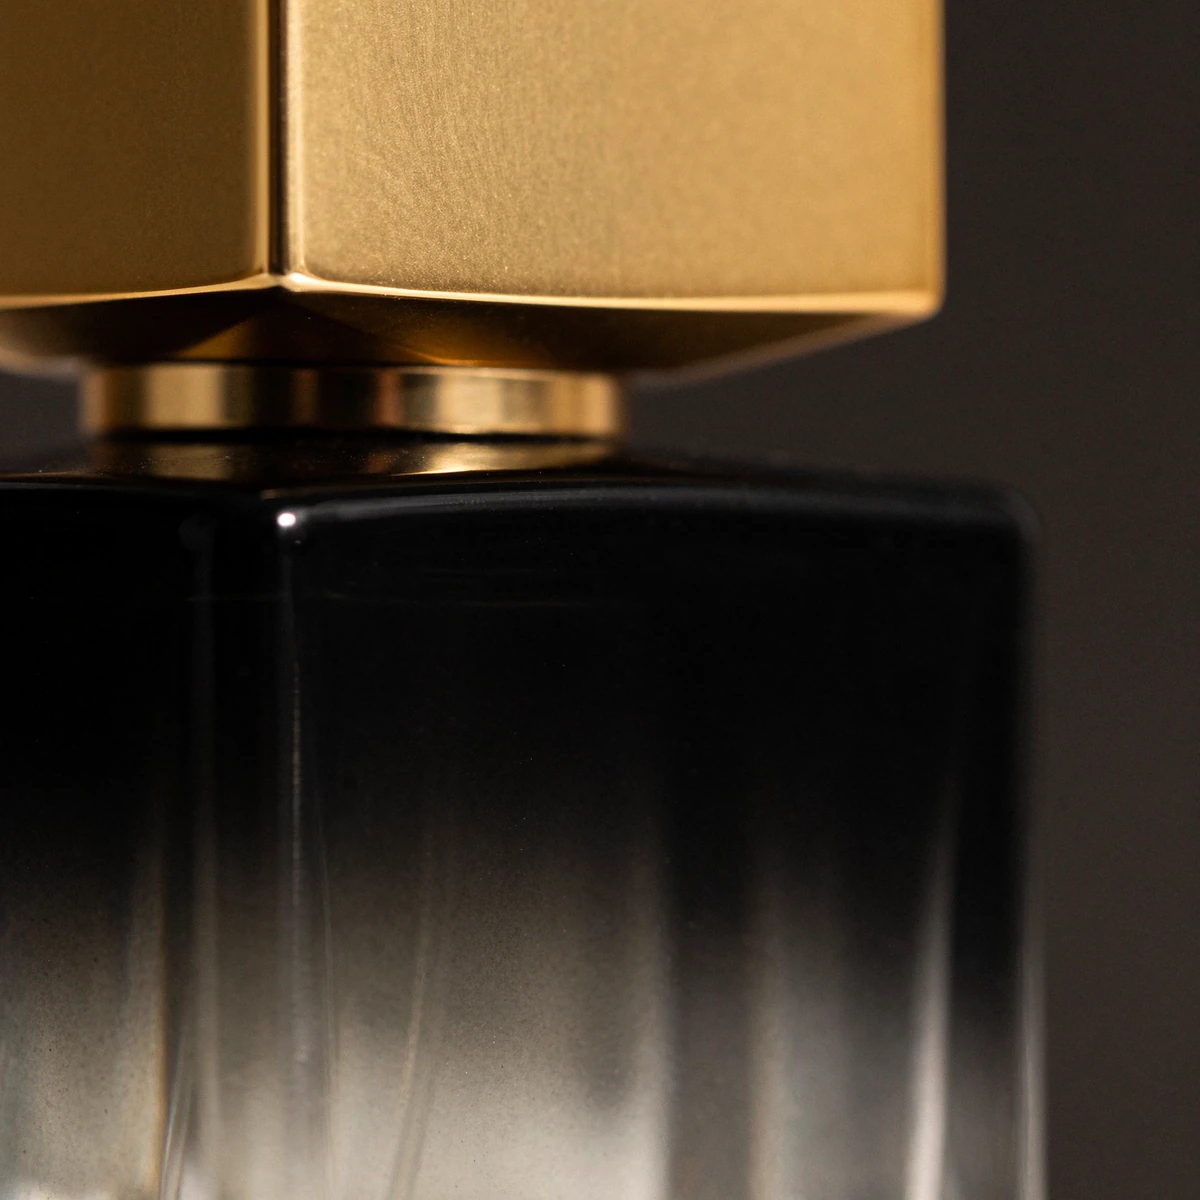
4.3 Крышка: сплав цинка (замак), а не пластик с покрытием.
Мы также подогнали внутреннюю часть колпачка к кольцу таким образом, чтобы он сидел с равномерным зазором по всему периметру. Разница в 0,4 мм – это как разница между "machined" и "loose" в руке.
4.4 Градиентное покрытие
Замаскируйте чистую зону и контролируйте угол и расстояние распыления, чтобы эффект затухания создавался за счет перекрывающихся проходов, а не за один раз.
Создавайте градиент послойно, делая цвет светлее с каждым проходом по направлению к основанию, затем полимеризуйте между проходами.
Отверждение должно происходить при контролируемой температуре, чтобы покрытие полностью сшилось; недоотвержденное покрытие отслаивается при контакте с этанолом.
Осмотрите линию перехода при косом освещении, а не при рассеянном свете — полосы, невидимые при плоском освещении, хорошо видны на полке.
4.5 Логотип, нанесенный методом горячего тиснения на изогнутую поверхность
Логотип расположен на слегка изогнутой панели, поэтому плоская матрица печатала бы неравномерно. Мы использовали гибкую силиконовую матрицу с соответствующим радиусом, а также установочный шаблон, который ориентируется на горлышко, а не на основание — горлышко является наиболее узким участком бутылки, поэтому совмещение повторяется от единицы к единице.
4.6 Вторичная упаковка
Тест | Метод | Принятие |
Адгезия покрытия | 48-часовое замачивание в этаноле + растирание | Без подтяжки, образования волдырей или изменения цвета. |
Утечка | Вакуумная проверка + 24 часа в перевернутом положении | Утечек в насосе или обжимном соединении нет. |
Уронить | ISTA 1A картонная коробка | Никаких поломок, никаких протечек |
Размерный | Внутренний диаметр/высота горловины, посадка колпачка, полость для вставки. | Горловина ±0,3 мм, постоянный зазор между крышкой и крышкой. |
Появление | Проверка качества воздуха под косым светом. | Процент брака менее 1,5% |
5. Процесс выполнения
Этап | Работа | Продолжительность |
1. Краткий и технический обзор | Анализ проектных решений, перечень рисков, выбор горловины и способа закрытия. | Неделя 1 |
2. 3D-моделирование и техническое черчение | Инженерный чертеж, выполненный по утвержденной визуализации, образец ручной работы из имеющегося в наличии стекла. | Неделя 1–2 |
3. Форма и первые впрыски | Изготовление пресс-формы, первые образцы, проверка базового веса и обжима. | 15–20 дней |
4. Пробное оформление | Градиентные проходы, профиль отверждения, штамп для горячей штамповки и приспособление. | 5–7 дней |
5. Валидация и пилотный запуск | Полный план испытаний опытных образцов, проверка соответствия размеров, проверка качества упаковки. | 1 неделя |
6. Массовое производство | 10 000 шт., контроль качества по стандарту AQL в режиме реального времени. | 25–30 дней |
7. Упаковка и отгрузка | Вставить сборку, конфигурацию коробки, экспортные документы | 1 неделя |
Каждый этап завершался утверждением образца. Ничто не продвигалось дальше на основе устного одобрения, поскольку два предыдущих провала бренда произошли на этапе, который так и не был официально завершен.
6. Результаты
Цель | Достигнуто |
Силуэт остался без изменений по сравнению с утвержденным дизайном. | Удалось — пересъемка не требуется. |
Градиент без видимой переходной полосы | Метеорологическое качество — полосы исчезли, подтверждено при косом освещении. |
Крышка с реальным весом и высококачественным покрытием. | Мет — высококачественный сплав Замак, покрытый золотом методом электролиза. |
Покрытие выдерживает контакт с этанолом. | Пройдено — 100% успешное прохождение теста на 48-часовое замачивание и растирание. |
Отсутствие протечек и повреждений при транспортировке. | Пройдено — ни одного сбоя в ходе испытаний картонной упаковки по стандарту ISTA 1A. |
процент брака декоративных элементов | По результатам проверки AQL, показатель не превышает 1,5%. |
Первый заказ на 10 000 штук выполнен в срок. | Met — доставлен в пределах установленного розничного срока. |
Та же горлышко и крышка были повторно использованы для производства 50-миллилитровой версии шесть месяцев спустя, без новой пресс-формы и без новой квалификации насоса.
В ходе первого производственного цикла производитель наполнителя сообщил об отсутствии остановок линии из-за брака, вызванного неровностями или обжимом материала.
Процесс градиентного наложения был задокументирован как воспроизводимый алгоритм, поэтому повторный заказ не зависит от того, находится ли первоначальный оператор на смене.
7. Что обеспечило успех этого проекта?
Мы проектировали, исходя из проекта, а не обходя его стороной.Все изменения были незаметны для глаз заказчика: основной вес, сплав, толщина покрытия, профиль отверждения, полость для вставки.
Решение по поводу шеи было принято на раннем этапе.Обжимной механизм FEA15 обеспечил бренду конкурентов и совместимость с различными типами наполнителей еще до того, как начали обсуждать вопрос о декорировании.
Покрытия были протестированы с использованием реального агрессора.На производственных образцах указан этанол, а не вода, а не лабораторные образцы.
Упаковка рассматривалась как часть системы защиты при транспортировке.Размеры вставки были рассчитаны в соответствии с размерами бутылки, а не с номинальным чертежом.
Каждый этап завершался подписанием образца.В рамках проекта ни одно неутвержденное предположение не было принято на следующем этапе.
8. Сопутствующие товары и точки входа
Коллекция флаконов для духов— Стеклянные флаконы для духов объемом 30 мл, 50 мл и 100 мл квадратной, прямоугольной, круглой, цилиндрической и скульптурной формы, с помпой и крышкой.
Флакон для духов с индивидуальным дизайном— OEM/ODM-проекты с использованием нестандартных пресс-форм, крышек для бутылок, крышек с драгоценными камнями и корпусов с отделкой под кожу.
Флакон духов с градиентным эффектом, 100 мл, в коробке.— Наиболее близкая к этому корпусу стандартная комплектация: градиент от черного к прозрачному, матовая квадратная крышка, жесткая подарочная коробка.
Флакон духов матовый спрей, 100 мл— Высокий прямоугольный корпус с матовым покрытием черного, белого или бело-голубого цвета.
Упаковка для парфюмерии— Насосы, муфты, крышки и коробки заказываются как единая система, а не приобретаются по отдельности.
Больше примеров из практики— спасение упаковки, консолидация нескольких товарных позиций и другие проекты по упаковке флаконов для духов.
Планируете приобрести похожую бутылку?
Пришлите нам силуэт, производственные мощности и целевой рынок. Мы предоставим вам схему комплектации, маршрут нанесения рисунка, график изготовления пресс-форм и ценовое предложение при вашем объеме заказа — до начала нарезки.